地址:青岛市即墨区潮海街道办事处辽河一路23号
电话:15853221591
联系人:刘经理
手机:15853221591
网址:www.qdjhxmj.com
 |
全国服务咨询热线 15853221591 |
地址:青岛市即墨区潮海街道办事处辽河一路23号
电话:15853221591
联系人:刘经理
手机:15853221591
网址:www.qdjhxmj.com
冲压件在弯曲、拉伸等成形过程中,回弹是最为常见且难以完全消除的尺寸缺陷之一,表现为冲压件在脱离模具后,其形状发生弹性恢复,偏离模具型腔的几何形状。回弹的本质是材料在成形过程中发生的弹性变形在卸载后的释放。冲压成形过程中,板料在凸模与凹模的作用下发生塑性变形,但材料内部始终存在弹性应力分量。当冲压力撤除后,弹性应力释放,材料产生与成形方向相反的变形,即回弹。回弹量的大小受材料屈服强度、弹性模量、板料厚度、弯曲半径及摩擦条件等多种因素的影响。以高强度钢板为例,其屈服强度可达340至550兆帕,而弹性模量约为210吉帕,屈服强度与弹性模量的比值约为0.002至0.003,是普通低碳钢板的2至3倍,这意味着同样弯曲半径下,高强度钢板的回弹量是普通钢板的2至3倍。弯曲角为90°的冲压件,普通低碳钢板的回弹角一般为1°至3°,而高强度钢板则可达5°至8°,对精密冲压件的尺寸精度影响显著。回弹的分布往往不均匀,在冲压件的法兰面、转角区域和局部加强筋附近,因应力状态的差异,回弹量存在显著差异,导致冲压件发生扭曲变形(即扭曲回弹)。扭曲回弹是回弹中最难控制的形式,因为其不仅涉及单一方向的尺寸偏差,还涉及冲压件整体形状的畸变,后续整形工序难以彻底校正。回弹对后续装配工序的影响也不容忽视,冲压件回弹后与相邻零件的配合间隙增大,焊接时产生间隙导致焊接强度不足或烧穿缺陷,最终影响总成件的装配精度和结构强度。
针对冲压件回弹变形机理与补偿工艺控制问题,需从模具型面回弹补偿、成形工艺参数优化和校正工序设置三个层面系统性地控制回弹量。模具型面回弹补偿是控制回弹最为直接有效的手段,其原理是在模具设计阶段通过有限元分析计算冲压件的回弹量,然后在模具型面上预置反向的补偿量,使冲压件回弹后的形状恰好等于目标形状。回弹补偿量的确定需通过多次试模和迭代修正来完成。首次试模后,采用三维坐标测量机或白光扫描仪测量冲压件关键截面的尺寸,与设计尺寸对比计算回弹量分布,然后将回弹量数据反向叠加至模具型面,重新加工模具型面。一般需要2至3轮迭代才能将冲压件尺寸偏差控制在±0.2毫米以内。模具型面的回弹补偿不应采用均匀补偿方式,而应根据回弹量的分布特征进行非均匀补偿:回弹量大的区域补偿量相应增大,回弹量小的区域补偿量相应减小,补偿量沿型面平滑过渡。成形工艺参数的优化是降低回弹量波动的重要辅助措施,应通过调整压边力、成形速度和润滑条件等参数来改善材料内部的应力分布,从而减小回弹及其波动。增大压边力可增加板料在成形过程中的拉伸变形比例,减小弯曲变形比例,从而降低回弹量。压边力的设定应根据板料厚度和材料强度合理确定,一般控制在5至15兆帕范围内。成形速度的降低可减小材料在成形过程中的动态效应,使应力分布更加均匀,有利于减小回弹量的波动。润滑条件的改善可降低板料与模具之间的摩擦系数,使材料流动更加顺畅,减少因摩擦不均匀引起的局部应力集中和回弹差异。校正工序的设置是补救回弹超标的重要手段,对于回弹量较大且分布规律性较强的冲压件,可在成形工序后增加校正整形工序。校正模具的型面设计应基于回弹量的实测数据,在回弹方向上设置过压量,使冲压件在校正过程中产生反向塑性变形,抵消回弹产生的偏差。校正量一般控制在回弹量的1.2至1.5倍,使校正后冲压件尺寸稳定在公差范围内。每批次生产前应进行回弹验证,在标准工艺条件下冲压5至10件,测量关键尺寸后取平均值,当回弹量超出控制范围时(如回弹角超过±0.5°),需重新调整成形参数或补偿量。建立回弹数据库,将不同材料牌号、板料厚度、弯曲半径条件下的回弹量数据归档,为新模具的设计提供参考依据,减少试模迭代次数。通过模具型面回弹补偿、成形工艺参数的协同优化以及校正工序的合理设置,冲压件的回弹量得到有效控制,关键尺寸偏差控制在±0.2毫米以内,冲压件与后续装配件的配合精度满足设计要求。
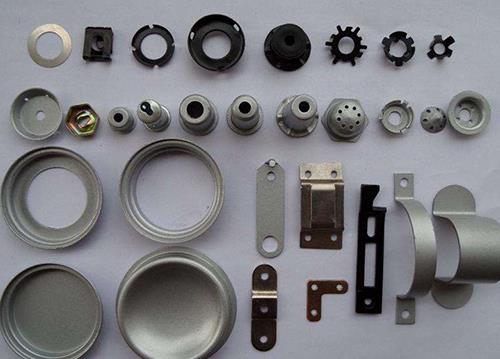
青岛冲压模具哪家好?青岛压铸模具报价是多少?青岛冲压件质量怎么样?青岛嘉赫祥模具有限公司专业承接青岛冲压模具,青岛压铸模具,青岛冲压件,电话:15853221591
备案号:鲁ICP备17034047号
全国服务咨询热线:
15853221591

手机: 15853221591 邮箱:15853221591@163.com
地址:青岛市即墨区潮海街道办事处辽河一路23号
Copyright©青岛嘉赫祥模具有限公司 www.qdjhxmj.com (复制链接)