地址:青岛市即墨区潮海街道办事处辽河一路23号
电话:15853221591
联系人:刘经理
手机:15853221591
网址:www.qdjhxmj.com
 |
全国服务咨询热线 15853221591 |
地址:青岛市即墨区潮海街道办事处辽河一路23号
电话:15853221591
联系人:刘经理
手机:15853221591
网址:www.qdjhxmj.com
冲压模具的导向机构是保证凸模与凹模相对位置精度的关键功能部件,其精度状态直接决定了冲压件的尺寸精度和批量一致性。导向机构通常由导柱、导套和导向滚珠或滑动轴承组成,在模具的每一次冲压循环中,导柱与导套之间发生相对滑动或滚动运动,承受着冲压力产生的侧向分力和偏心载荷。在长期高频率冲压过程中(连续模冲压频率可达每分钟80至120次),导向机构的配合面逐渐产生磨损,配合间隙由初始的0.01至0.02毫米逐步增大至0.05至0.08毫米。当导向间隙超过0.04毫米时,凸模在冲裁过程中的横向偏摆量增大,凸模与凹模的实际工作间隙在冲压过程中发生动态变化,冲压件的尺寸精度开始出现衰减。冲压件尺寸精度的衰变规律呈现明显的阶段性特征:在导向机构磨损初期(配合间隙小于0.03毫米),冲压件尺寸偏差主要来源于材料性能波动和温度变化,偏差量在公差带内随机分布,过程能力指数仍保持在1.33以上。当导向间隙增大至0.03至0.05毫米区间时,冲压件尺寸偏差逐步增大,且呈现方向性趋势(某一方向的尺寸持续偏大或偏小),过程能力指数下降至1.0至1.33之间,表明导向间隙已成为影响精度的主要因素。当导向间隙超过0.05毫米时,冲压件的尺寸偏差急剧增大,过程能力指数降至1.0以下,部分产品的尺寸可能超出公差范围。冲压件尺寸精度的衰变还与冲压速度、润滑状态和冲裁力大小密切相关,高速冲压下导向机构的摩擦热增大,加速了磨损进程;润滑不足时导向面的摩擦系数增大,磨损速率显著加快。
针对冲压模具导向机构磨损与冲压件尺寸精度衰变规律的问题,需从导向副选型优化、润滑维护制度建立和精度衰变趋势监控三个层面系统性地延长导向精度保持周期并控制尺寸精度衰变。导向副的选型优化是提高导向耐磨性的基础措施,应根据模具的冲压频率、冲裁力和精度要求选择合适的导向形式。对于冲压频率高于60次/分钟的连续模,应选用滚珠导向系统(滚动导向),其摩擦系数(0.003至0.005)远低于滑动导向(0.05至0.10),发热量小,磨损速率仅为滑动导向的10%至20%,精度保持周期可延长至滑动导向的3至5倍。滚珠导向系统的预紧力应适中,预紧过紧会增加磨损,过松则导向刚度不足。对于冲压频率较低的工程模或试制模,可选用滑动导向(含油轴承或铜合金导套),成本较低,但需注意定期润滑。导向副的材料匹配同样影响磨损速率,导柱应选用轴承钢(GCr15,硬度HRC58至62)并表面镀硬铬(镀层厚度8至12微米),导套内壁应镶嵌石墨自润滑铜合金或滚珠保持架,形成低摩擦磨损匹配副。润滑维护制度的建立是延长导向副寿命的关键,对于滚珠导向系统,应采用稀油润滑方式(ISO VG32循环油),每工作8小时自动供油一次,每次供油量约0.1至0.2毫升/润滑点,使滚珠保持架内始终维持油膜。对于滑动导向系统,应采用锂基润滑脂(NLGI 1号),每周加注一次,每次加注量约为导套内腔容积的30%至40%,过多会因密封圈挤出而污染模具工作区,过少则润滑不足导致干摩擦。每季度应检测导向间隙,采用内径千分尺测量导套内径,外径千分尺测量导柱外径,计算配合间隙。当实测间隙超过初始间隙的2倍时,应更换导柱和导套,恢复导向精度。导向间隙的检测频率应根据冲压件尺寸精度的衰变趋势动态调整,当过程能力指数下降至1.2以下时,应增加检测频次至每月一次。
精度衰变趋势的监控是实施预知性维护的核心手段,应建立冲压件关键尺寸的在线检测系统或定时抽样检测制度。每批次冲压生产前、中、后各抽取不少于5件产品,测量关键尺寸(如冲孔直径、落料外轮廓尺寸、孔边距等),计算尺寸偏差的均值和极差,绘制控制图(X-R图)。当控制图显示连续5点呈上升或下降趋势,或连续2点超出控制限(±3σ)时,应停机检查导向机构的精度状态。建立导向机构精度档案,记录每次导向间隙检测数据、冲压件尺寸检测数据及对应的时间节点,通过数据分析建立导向间隙与冲压件尺寸偏差之间的相关性模型,预测导向间隙达到更换阈值的时间节点,提前规划维护窗口,避免因导向精度失效导致的批量废品。通过导向副选型的科学优化、润滑维护制度的规范执行以及精度衰变趋势的系统监控,冲压模具导向机构的精度保持周期延长至原周期的2至3倍,冲压件尺寸精度衰变得到有效控制,批量生产的尺寸一致性显著提高。
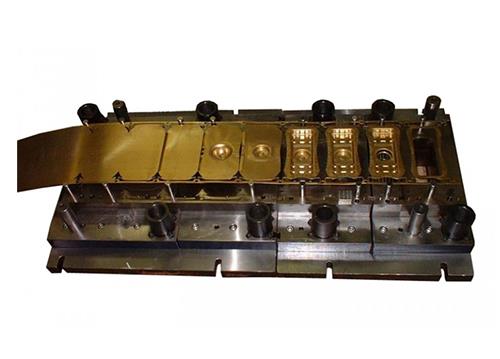
青岛冲压模具哪家好?青岛压铸模具报价是多少?青岛冲压件质量怎么样?青岛嘉赫祥模具有限公司专业承接青岛冲压模具,青岛压铸模具,青岛冲压件,电话:15853221591
备案号:鲁ICP备17034047号
全国服务咨询热线:
15853221591

手机: 15853221591 邮箱:15853221591@163.com
地址:青岛市即墨区潮海街道办事处辽河一路23号
Copyright©青岛嘉赫祥模具有限公司 www.qdjhxmj.com (复制链接)